导航:锅炉浇注料-耐火浇注料-铁水包捣打料-耐火可塑料-铸造耐火材料-铁水包浇注料。
锅炉浇注料内衬挖坑修补的核心是彻底剔除失效层+新旧材料牢固咬合+匹配工况的材料选型+规范养护烘烤,避免修补后短期内再次脱落磨穿。
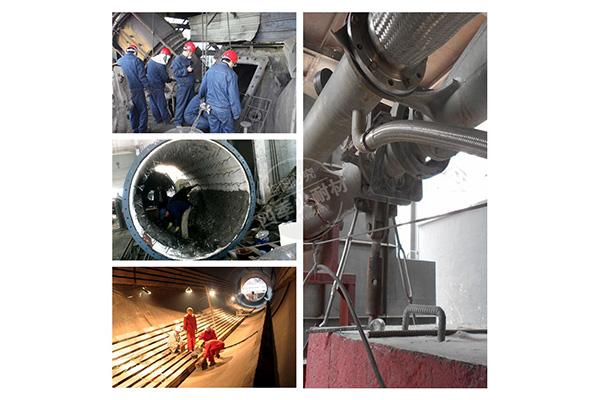
[修补前安全与预处理]
停炉后必须等内衬表面温度降至50℃以下,做好炉膛通风置换,确认无有害气体残留后再进场作业。
用风镐、凿子将破损疏松层完全剔除,直至露出坚实的原浇注料基层,敲击时声音清脆无空响。
把坑洞边缘修成45°坡口或阶梯状,坑洞深度不小于20mm,避免直角边缘引发应力集中导致开裂。
用压缩空气反复吹扫坑内浮尘、渣粒,油污部位用丙酮清洗后干燥,确保修补面含水率<1%。
在清理好的坑洞内壁涂刷一层硅溶胶或铝酸盐水泥溶液,厚度0.5~1mm,大幅提升新旧材料的粘结力。
[适配工况的修补材料选型]
循环流化床锅炉密相区、旋风分离器等强冲刷部位:选用刚玉质耐磨浇注料,可掺入10%~15%钢纤维,磨损率≤0.5cm³,抗冲刷性能是普通高铝料的2~3倍。
中温烟道、普通炉膛内衬:选用高铝质耐磨浇注料,Al₂O₃含量60%~85%,使用温度1400℃以内,性价比高,抗热震性好。
600℃以下低温烟道区域:选用碳化硅复合耐磨浇注料,SiC含量15%~30%,抗碱侵蚀能力优异。
[分层捣打施工要点]
小面积坑洞(<0.5㎡)采用手工分层捣打,每层铺料厚度≤30mm,用橡胶锤或气动捣固机反复捣打3遍以上,直至表面泛浆无气孔。
大面积深坑洞提前支设可拆卸钢模/木模,内壁涂刷脱模剂,模具比坑洞外扩50~100mm,用插入式振动器振捣,每点振动时间≤30秒,避免骨料沉降分层。
修补厚度超过100mm的深坑,需在坑内补焊Φ6~8mm的Y型锚固钉,间距150mm,锚固件表面涂刷1mm厚的沥青,预留高温膨胀间隙。
搅拌好的浇注料必须在30分钟内用完,初凝后的物料严禁加水二次搅拌使用。
[养护与烘炉关键控制]
常温下用塑料布覆盖修补部位保湿养护24~48小时,低水泥浇注料需延长至72小时,严禁阳光直射或强风吹扫导致表面快速失水开裂。
严格按烘炉曲线升温:150℃保温6小时脱游离水,350℃保温8小时脱结晶水,600℃保温12小时完全固化,升温速率控制在≤50℃/小时,禁止直接快速提温导致修补层爆裂脱落。
[避坑]
严禁直接在疏松的旧浇注料表面直接抹新料,不做剔坑处理的修补100%会在短时间内脱落。
修补区域必须按规范预留膨胀缝,每米长度留6~8mm缝隙,内部填充耐火陶瓷纤维,避免高温下热胀挤裂。
不同牌号的浇注料严禁混合使用,更换物料前必须将搅拌机、工具彻底清理干净。
郑州四季火耐火材料有限公司是实体浇注料厂家,拥有多条浇注料生产线,生产锅炉浇注料,高铝浇注料,刚玉浇注料,铁水包捣打料等。