产品中心:浇注料-耐火浇注料-铁水包捣打料-耐火可塑料-熔铝炉浇注料-铸造料。
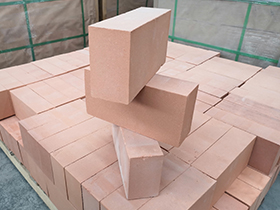
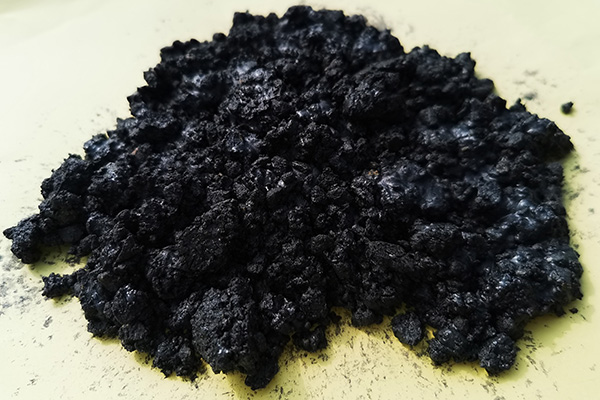
干式振捣料是一种不含结合水、依靠振动成型后直接与高温铁水接触形成烧结层的铁水包捣打料,应用于铁水包、混铁炉等冶金容器的工作层。延长其使用寿命,需要从材料选型、施工工艺、烘烤制度、日常维护及失效分析五个维度构成闭环管理体系。
一、精准材料选型
选材是寿命的基础,需根据工况条件匹配:
材质体系:对于普通炼钢铁水包(出铁温度约1250-1450℃),常用高铝质(Al₂O₃ ≥ 80%)或铝碳化硅碳质(Al₂O₃-SiC-C)材料。若铁水硫、碱金属含量高,应选用添加了抗侵蚀剂(如ZrO₂微粉、Si₃N₄)的配方。
性能指标:需关注体积密度(≥2.85 g/cm³)、显气孔率(≤15%)、高温抗折强度(1400℃下≥8 MPa)及抗热震性(1100℃水冷循环≥5次)。行业标准可参考YB/T 4124-2019。
二、规范化施工工艺
施工质量直接影响结构致密性:
步骤1:清理与检查:清除包壳内壁残渣、冷钢,确保无油污。检查振动器频率(建议10000-12000次/分钟)。
步骤2:分层布料:每次布料厚度控制在80-100mm,避免一次过厚导致振捣不实。振动时间一般为60-90秒/层,至表面返浆为止。
步骤3:关键节点处理:包底与包壁拐角处需人工捣打加强,防止应力集中。风动振动棒插入间距不宜超过400mm,避免漏振。
三、烘烤与刚开始投用
干式振捣料虽免烘烤,但首次上水需建立合理烧结层:
预热制度:首次出铁前,用低铁水流量(约为正常流量的30%-40%)缓慢注入,保持铁水静置15-20分钟,使材料表面形成3-5mm的致密烧结层。
升温曲线:严禁冷包直接大流量出铁,以防急热导致爆裂。建议包壳温度预热至200-300℃再接触铁水。
四、全生命周期维护
日常检查:每5-8炉次测量一次残厚,当局部厚度低于原始厚度的60%时需进行修补。
热修补操作:高温状态下(包壁温度600-800℃)使用喷补料或手工涂抹进行局部修复。修补后需小火烘烤15分钟以上。
挂渣管理:出铁口附近易形成冷钢,需每班清除,避免挂渣造成脱落。
五、常见失效模式与对策
熔损过快:通常因材质抗渣性不足,建议升级为Al₂O₃-SiC-C配方。
层状剥落:多由施工振捣不匀或预热不均造成,需加强振捣规范并延长首次预热时间。
结构应力开裂:包壳变形或急冷急热导致,可增加膨胀缝设计(每1-1.5米留设5mm缝)。
典型应用数据:在***钢250吨铁水包周转率(每天8-10次)工况下,采用高纯干式振捣料,单次使用寿命可达420-500次,较传统捣打料寿命提升30%以上。
浇注料厂家-价格-郑州四季火耐火材料有限公司分享。